INDUSTRIAL VIDEOSCOPE SELECTION GUIDE
工業內視鏡怎麼選
先確認鏡頭能不能抵達、對準、看懂
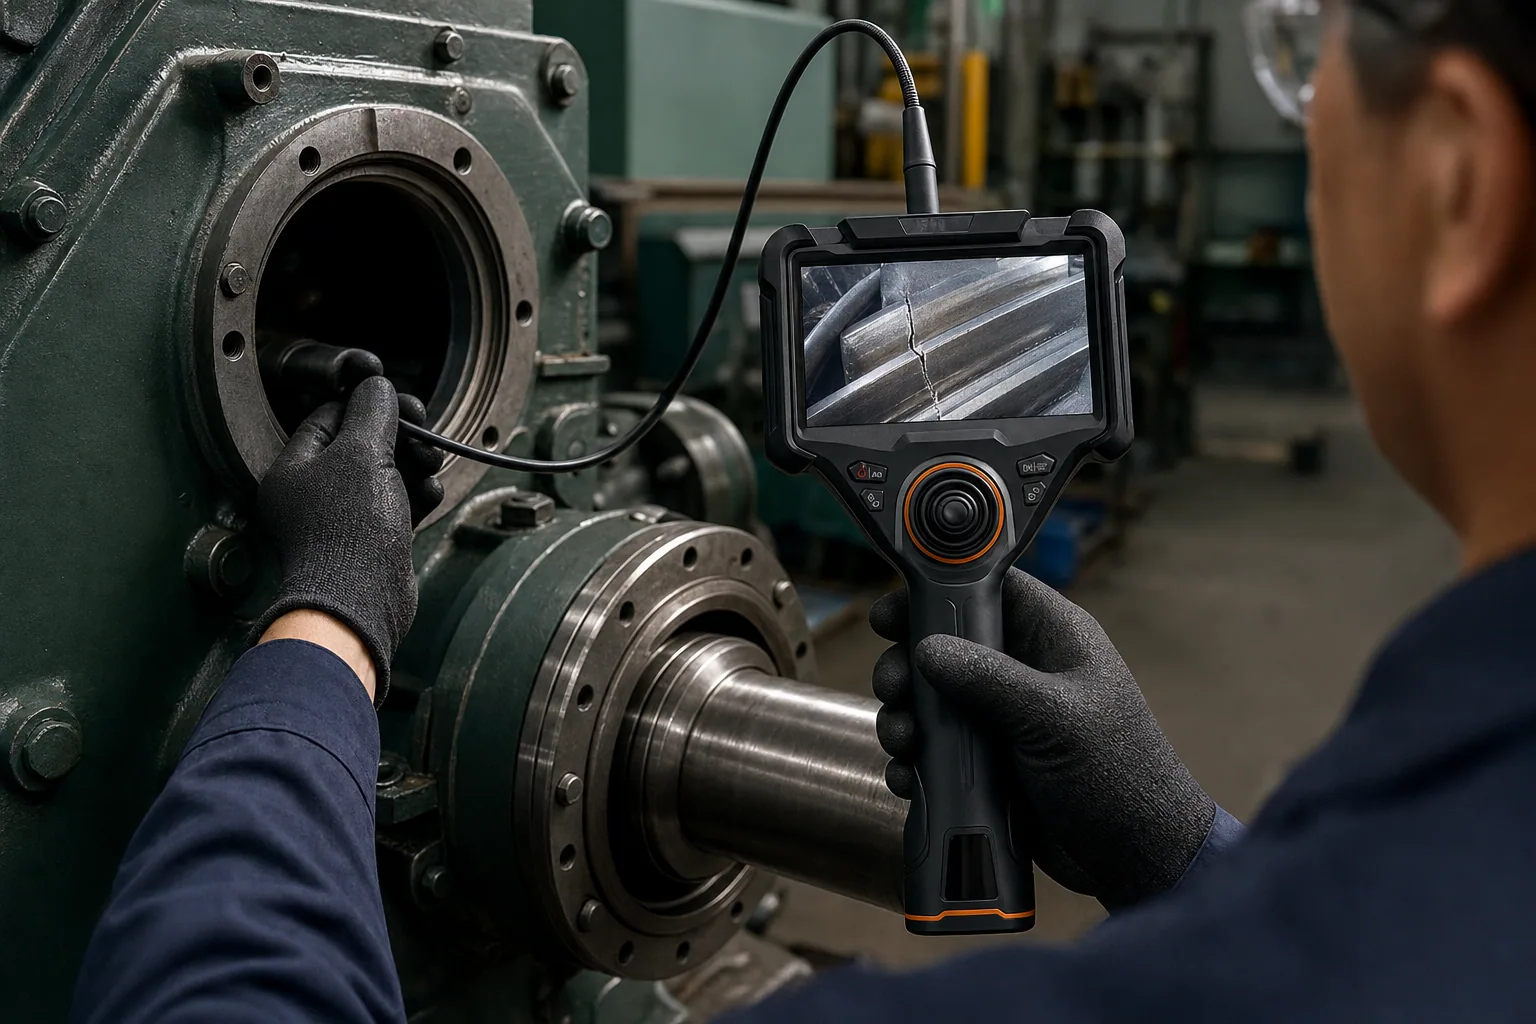
工業內視鏡選型的核心不是比較一排數字,而是把入口、路徑、目標、環境與結果用途放在同一張決策圖上。
START WITH THE TASK
先回答四件事
再談型號
- 01
鏡頭從哪裡進去?
量最窄入口,不只量外面的開孔。孔口厚度、毛邊、內部縮徑與探頭前端硬段都會影響是否能安全通過。
- 02
入口到目標怎麼走?
直線孔、彎曲油道、葉片背面與複雜腔體,需要的探管剛性、長度和轉向能力不同。
- 03
要找什麼,而且多大?
異物、積碳、裂紋、腐蝕、毛邊與焊道需要不同焦距、視角、照明與表面對比。
- 04
看到之後要做什麼?
快速排查、維修定位、前後比較、正式報告或尺寸量測,會決定需要的紀錄與量測層級。
CHOOSE THE RIGHT CATEGORY FIRST
工業內視鏡
不是縮小版管道攝影機
兩者都能進入人眼看不到的位置,但機械結構、工作距離與操作任務完全不同。
工業內視鏡
- 小型或超細探頭
- 近距離對焦與精密表面觀察
- 主動轉向對準側壁與死角
- 常用於引擎、鑄件、葉片及設備內部
管道內視鏡
- 長距離推桿與施工耐用性
- 依管徑選擇鏡頭與滑輪
- 重視計米、定位與管況紀錄
- 常用於排水、污水及地下管線
THREE DECISION LEVELS
不是哪台最高級
而是哪一層能力剛好夠用
先用任務分層,再確認完整型號與探管配置,避免為用不到的功能付成本。
一般設備目視
JEET PMAX
入口允許標準探頭,重視模組化與多任務巡檢- 原廠現行系列頁列Φ6.0 mm探頭
- 360°全向轉向,實際彎曲依配置
- 1.5/3 m及其他訂製長度
- 解析度與視向依完整探管配置確認
微小入口目視
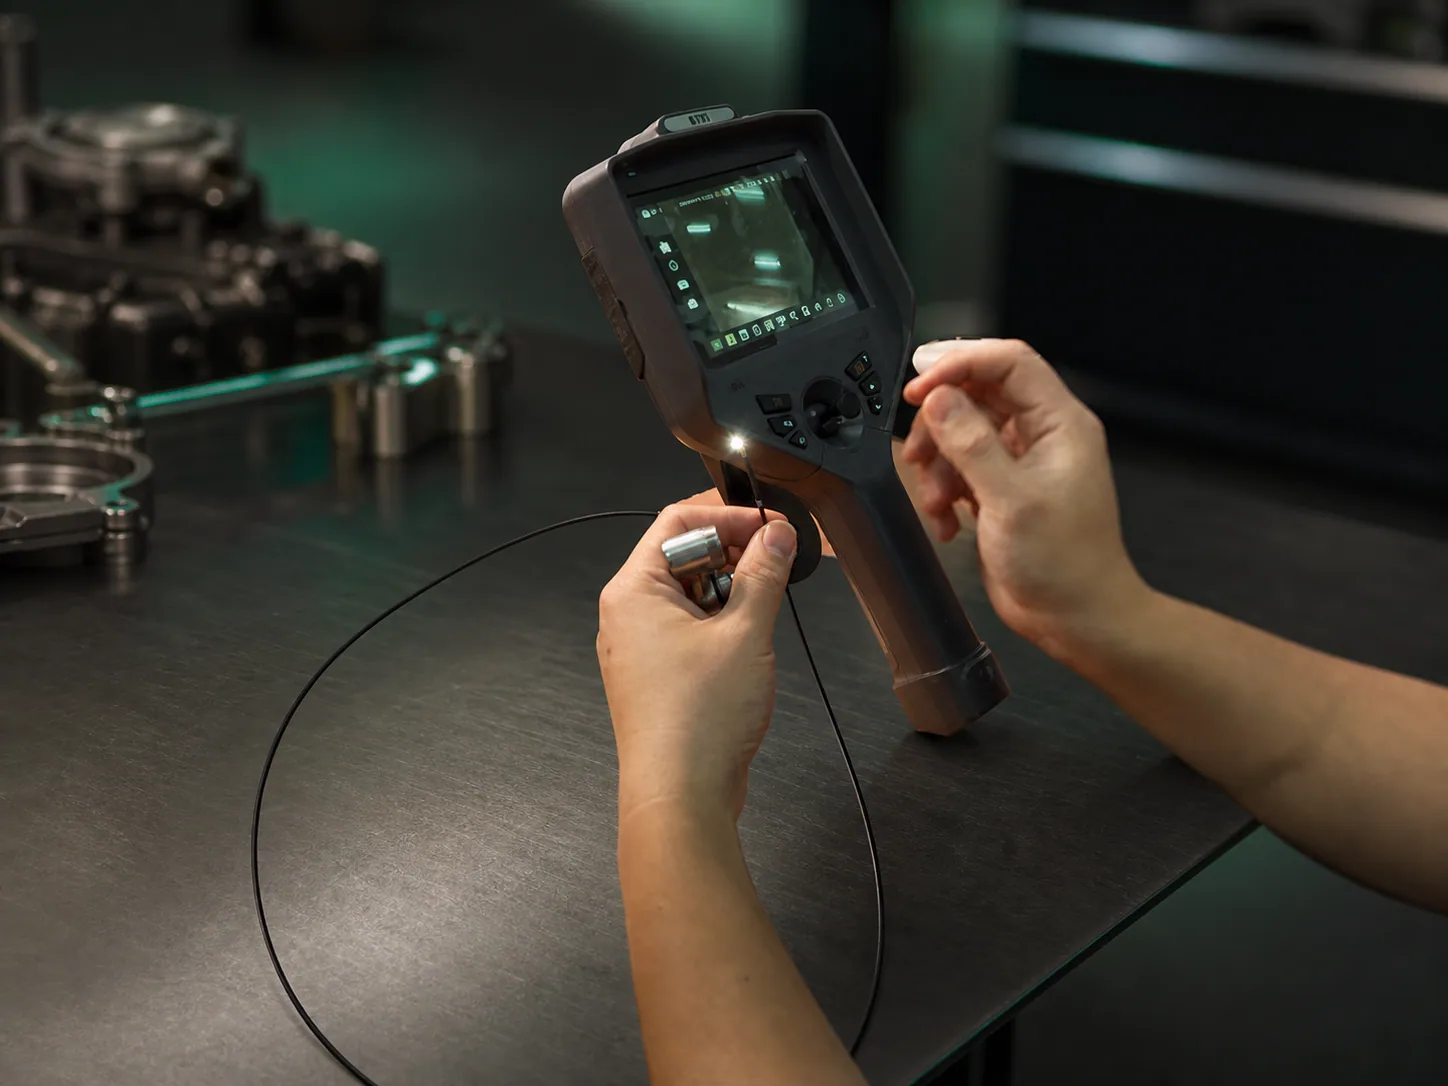
EVTI EHX PRO
入口狹小,必須先解決能否進入與近距離看清- 宇創當期配置為Φ2.2 mm超細探頭
- 720 × 720影像與5–50 mm景深
- 主動轉向及定位能力依探管配置
- 適合精密孔、細小流道與設備微腔
缺陷量化與報告
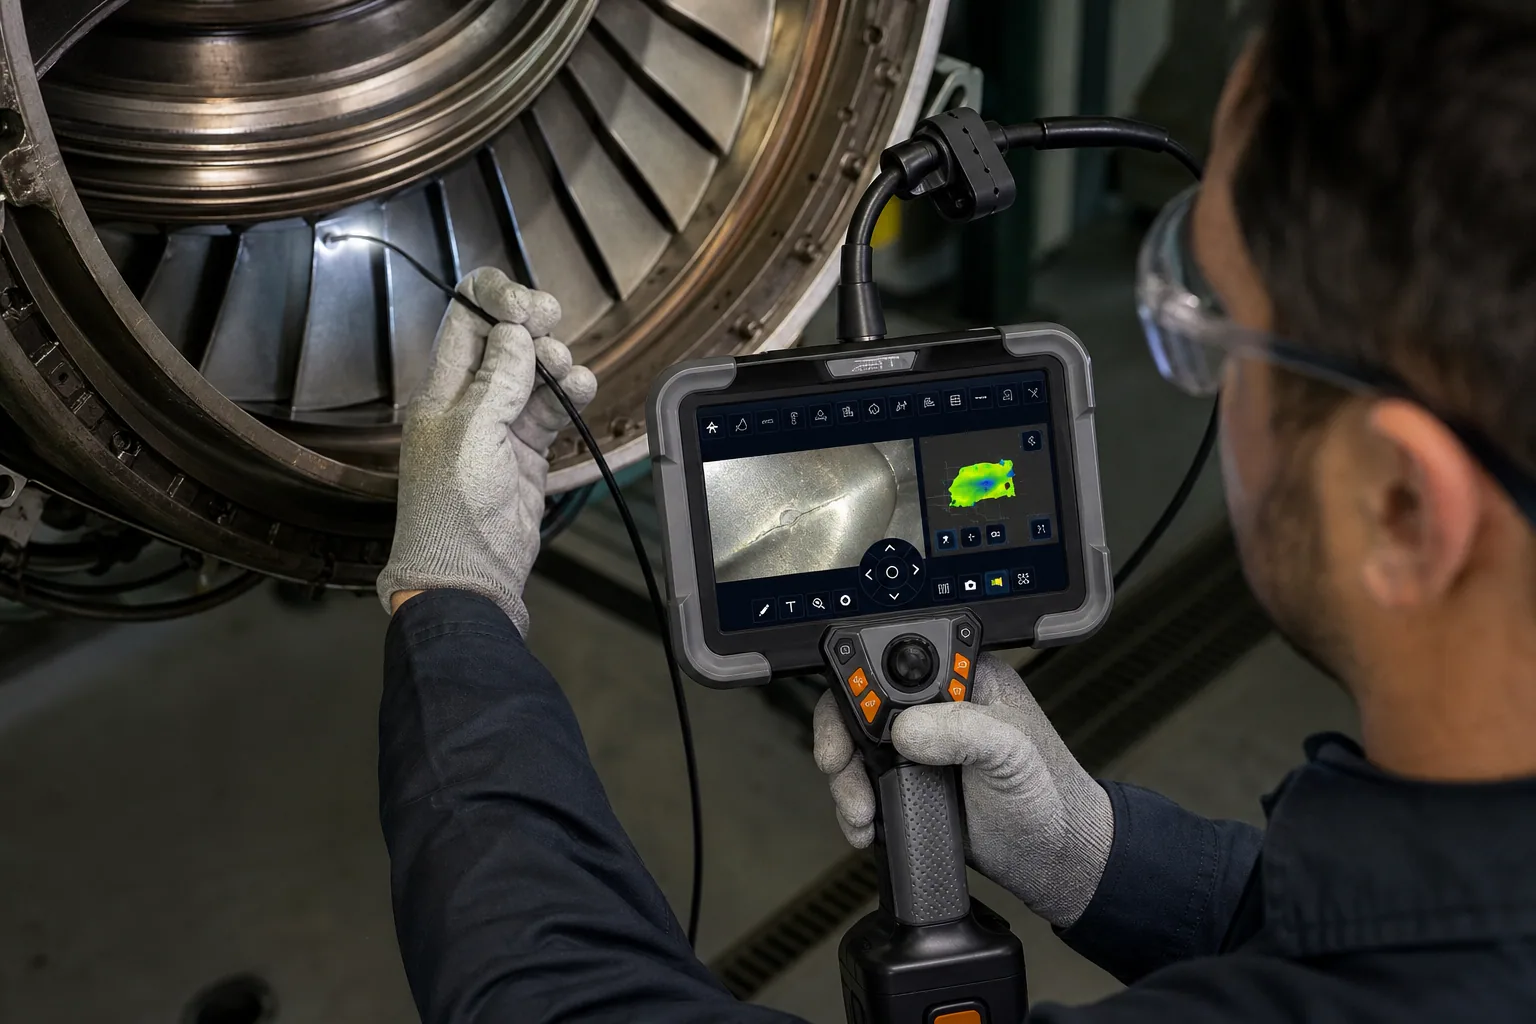
JEET JX 3D
不只要看到異常,還要量出距離、深度或面積- 3D雲圖與多種量測模式
- 原廠系列列1.0–8.0 mm探管範圍
- 不同探管不一定支援相同量測功能
- 應以已知尺寸樣品驗證重複性與偏差
COMPARE WHAT CHANGES THE DECISION
只比較會改變選擇的規格
系列頁提供的是可選範圍,不代表每一台交付配置同時具有全部能力。
| 比較項目 | PMAX | EHX PRO | JX 3D |
|---|---|---|---|
| 優先任務 | 一般設備內部目視 | 超細入口與精密孔道 | 內部缺陷量化 |
| 入口方向 | 標準Φ6.0 mm系列配置 | 宇創當期Φ2.2 mm配置 | 依量測探管完整型號 |
| 影像與結果 | 照片、影片與現場判讀 | 720 × 720近距離影像 | 影像、3D資料與量測報告 |
| 工作長度 | 原廠列1.5/3 m,可訂製 | 1.5/3/5 m,依配置 | 原廠系列1–10 m,量測能力另確認 |
| 最重要限制 | 標準探頭不適合過小入口 | 更細不代表照明與耐用一定更好 | 數值仍須校驗、程序與允收標準 |
| 採購前驗證 | 抵達、轉向、對焦與表面辨識 | 入口公差、前端硬段與缺陷可見度 | 已知尺寸、重複性、偏差與報告流程 |
PMAX系列規格依JEET現行原廠頁;EHX PRO依宇創當期產品資料;JX為系列能力範圍。正式報價必須列出完整主機、探管、直徑、長度、視向、影像與量測配置。
COMMON SELECTION ERRORS
五個看似合理
卻容易選錯的判斷
規格只有放回實際路徑、表面與判讀任務中,才有選型意義。
錯。還要預留公差,並考慮孔口、毛邊、前端硬段與第一個轉彎。
錯。照明、焦距、反光、穩定性與鏡頭能否對準,可能更早決定畫面。
錯。轉向描述觀察方向,不等於探管能通過任意彎曲路徑。
不一定。過長會增加摩擦、操作負擔與轉向傳遞差異。
錯。量測配置、校驗、選點、重複性與允收標準缺一不可。
代表性工件比規格表更接近現場答案VERIFY BEFORE PURCHASE
採購前實測
至少完成四個動作
- 01
實際進入確認孔口、路徑、摩擦與回收都安全。
- 02
抵達並轉向確認鏡頭能對準側壁、背面或真正目標。
- 03
取得可判讀影像調整距離與照明,觀察表面反光及細節。
- 04
保存與重看確認照片、影片、註記或報告符合工作流程。
SOURCES & TECHNICAL REVIEW
資料來源
與使用限制
本文將系列公開規格、宇創當期配置與應用判斷分開呈現。系列規格不等於每一台交付內容,影像能力也不等於材料缺陷或潔淨度的最終證明。
- 內容負責
- 宇創技術應用團隊
- 審閱重點
- 入口、路徑、成像、版本與量測界線
- 最後審閱
- 2026年8月25日
FAQ
選型以前
最常問的四個問題
探頭直徑要怎麼選?
以實際最窄入口為準並預留公差;還要考慮前端硬段、孔口厚度、毛邊及轉彎,不要用相同標稱尺寸直接判定可通過。
畫素越高一定越清楚嗎?
不一定。照明、工作距離、視角、反光、探頭穩定性與影像處理都會影響可判讀程度,應看代表性工件的實際畫面。
什麼時候需要3D量測?
當維修、驗收或趨勢追蹤需要長度、深度、面積或周長等數值時才值得評估;只確認異物或表面異常時,一般目視可能更合理。
工業內視鏡可以拿去看排水管嗎?
短距離或特殊任務不一定完全不能,但長距離管線通常更需要推桿、管徑適配、計米、定位與施工耐用性,應優先使用管道內視鏡。
RIGHT SPEC. REAL EVIDENCE.
別只傳型號
把入口、路徑與目標一起傳來
提供工件照片、最小入口、檢測深度、主要缺陷與結果用途,宇創協助縮小合理的探頭與主機配置。