工業內視鏡選型專題
工業內視鏡探頭直徑怎麼選?2.2 mm 與 6.0 mm 的適用條件
2.2 mm 和 6.0 mm 探頭怎麼選?除了最小孔徑,也要看孔道轉彎、鏡頭工作距離,以及探頭能否順利退出。下面用常見的孔位條件說明。
本篇內容
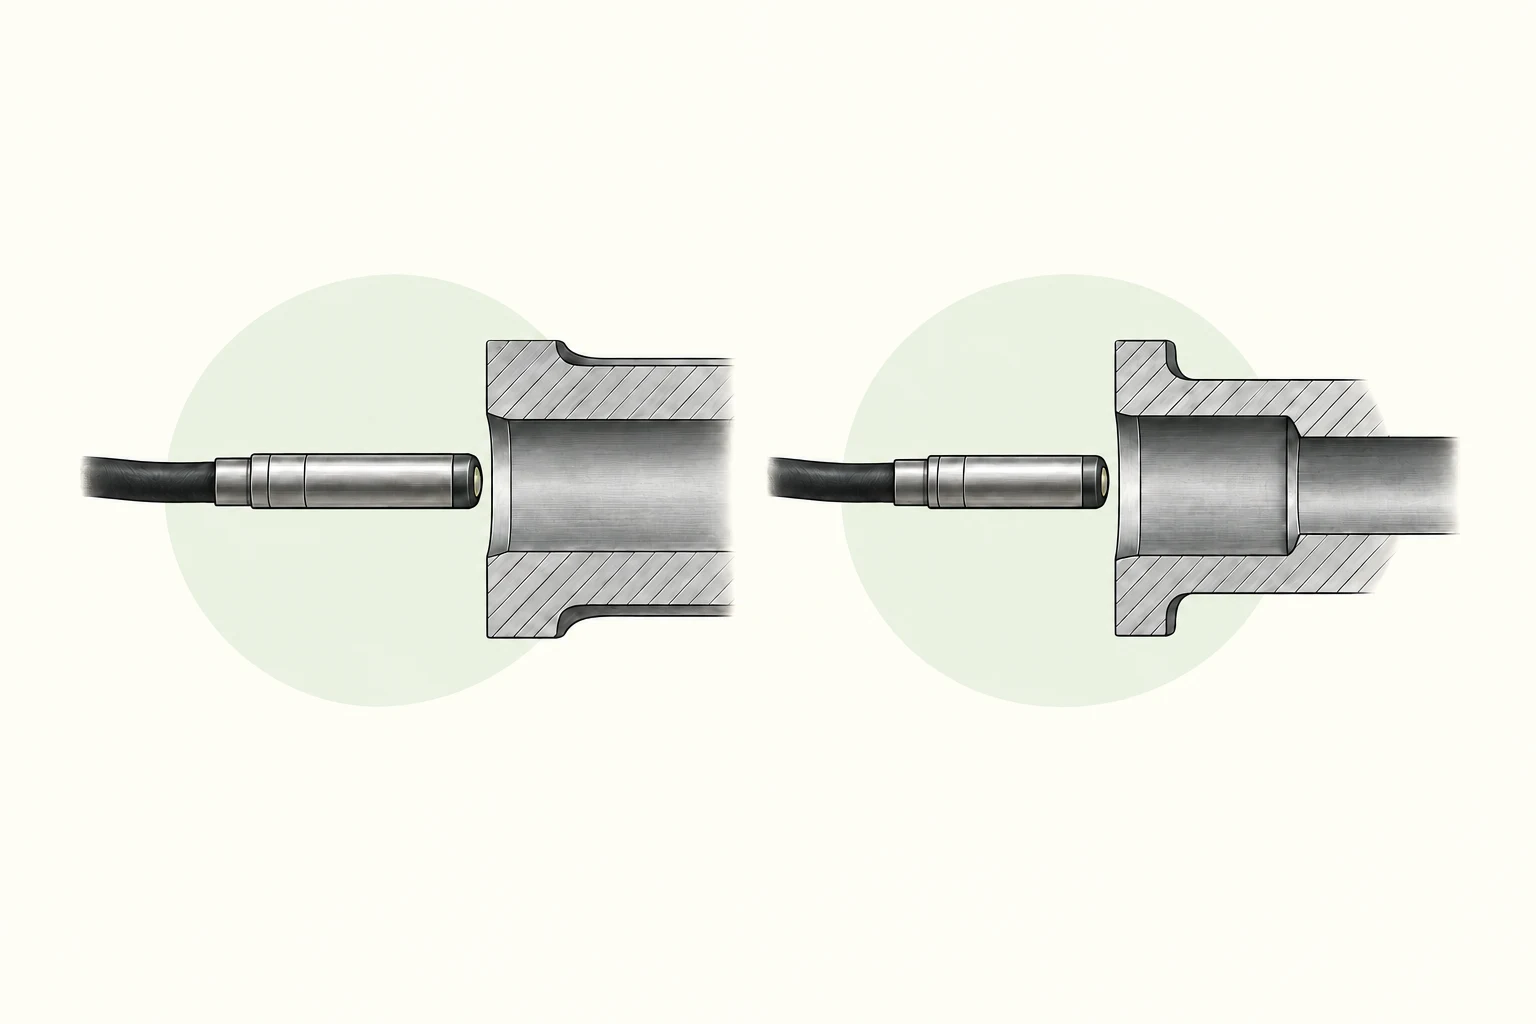
以選型示例來說,圖面標示2.5 mm孔徑,不代表2.2 mm探頭就能走完整段孔道。入口後的台階、毛邊與轉折都可能限制通過;詢價時除了最小孔徑,也要提供孔道剖面與目標位置。
先比較能否抵達,再比較相同目標的影像。直徑不能單獨代表照明、耐用性或可辨識細節;這些能力仍須依型號與實際觀察距離確認。
量孔徑以前,先找出真正最窄的位置
- 入口
- 多方向量測,確認公差、孔口厚度、毛邊與偏心。
- 硬段
- 核對鏡頭前端不可彎折長度,以及第一個轉彎離入口多遠。
- 目標
- 缺陷位於孔壁、孔底、台階或遠端,會改變工作距離與視角需求。
- 使用
- 每天巡檢與偶爾查看,對耐磨、清潔、維修和操作餘量的要求不同。
超細探頭解決入口,標準探頭兼顧日常巡檢
當唯一入口極小、目標位於精密零件微孔或拆解代價高時,2.2mm等級探頭有明確價值。但若入口允許,較大探頭通常更容易配置照明、轉向與耐用結構,也更適合反覆檢查一般機械設備。
03 實際工件驗證
用最窄孔位與轉彎處確認探頭配置
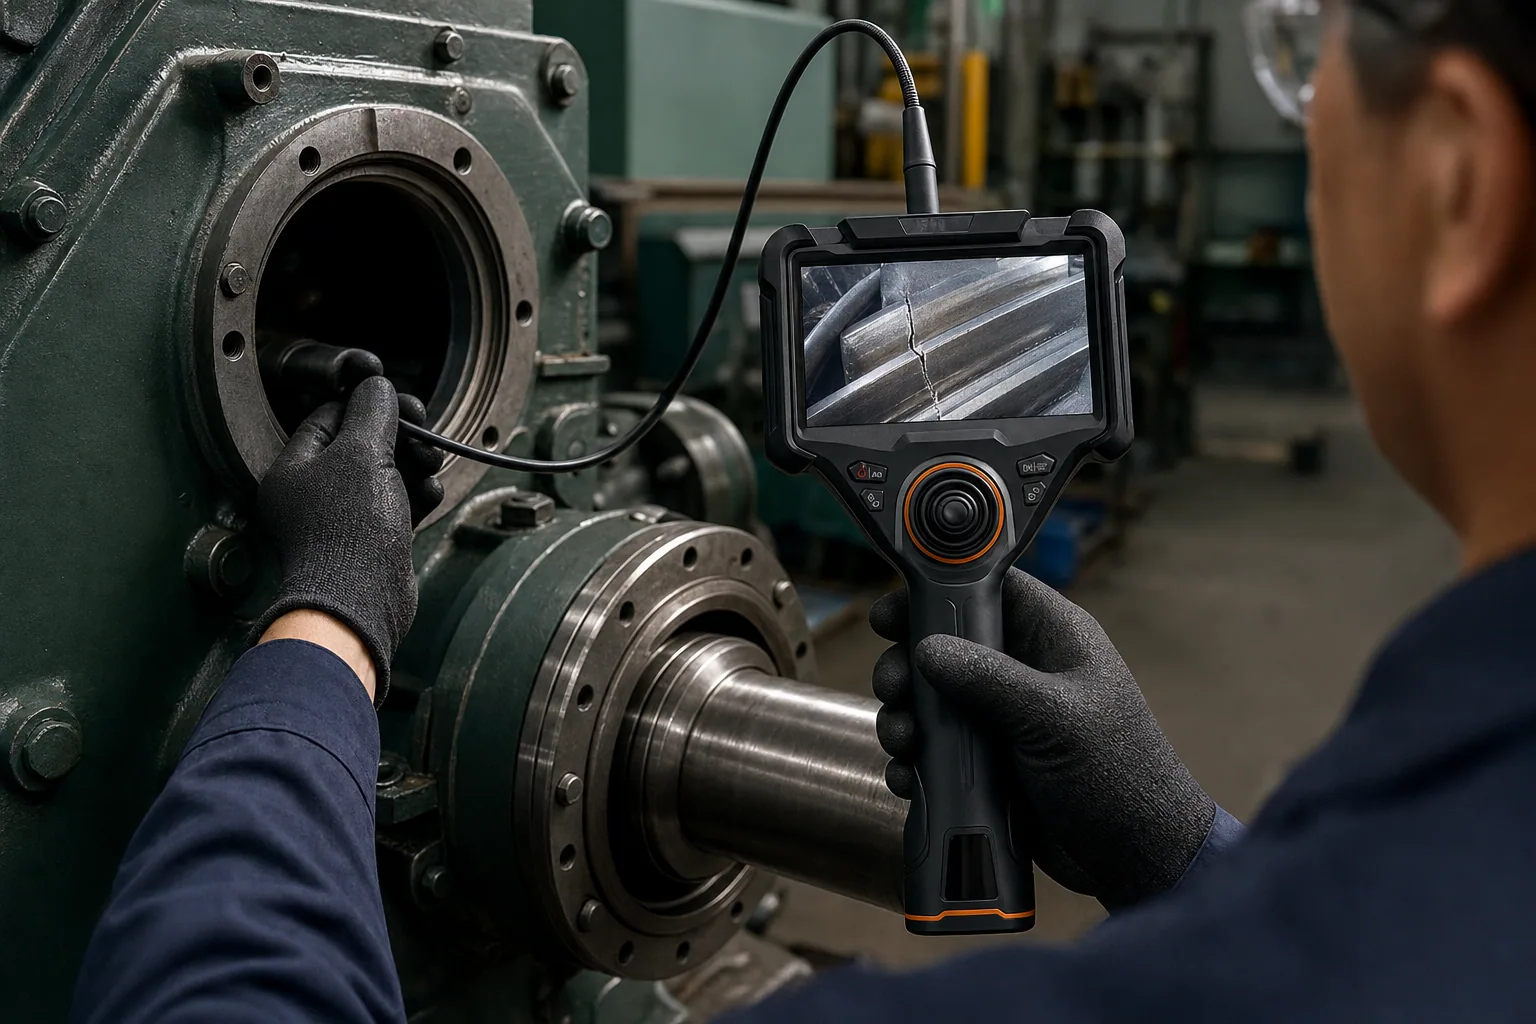
試機請優先帶平常最難看的零件:例如孔口小、進入後馬上轉彎,或孔壁反光明顯的工件。只在容易觀察的位置試拍,較難看出配置是否合用。
記錄插入方向、深度與阻力;確認工作距離內的畫面;以相同條件重拍;最後檢查探頭是否能順利退出且沒有刮傷工件。
2.2mm與6.0mm,應從任務差異來比較
| 條件 | 2.2mm等級 | 6.0mm等級 |
|---|---|---|
| 主要價值 | 進入微小孔與狹窄流道 | 日常設備巡檢與較多配置彈性 |
| 選型風險 | 超細探管較需留意摩擦與操作 | 可能受限於入口與急彎 |
| 成像檢查 | 需以實件確認景深、照明與可辨識尺寸 | 仍須確認工作距離、反光與方向 |
| 較適合 | 精密零件、細孔、微小通道 | 機械設備、腔體、維修巡檢 |
規格表最容易漏掉的三件事
前端硬段
入口後立即轉彎時,它可能比直徑更早限制通過。
真實解析力
數位放大不會補回原始影像沒有捕捉到的細節。
回收風險
摩擦、毛邊與卡點都要在實樣上驗證,不能只測插入。
看不見的缺陷,不能用「畫面乾淨」排除
能否辨認缺陷取決於尺寸、對比、工作距離、照明、穩定度與顯示條件。負片、白平衡或數位放大可輔助觀察,但不能識別材料成分,也不能替代量測或分析。
若要把影像用於正式判定,應建立代表性缺陷、拍攝條件、孔位編碼與允收規則,而不是把探頭直徑直接當作品質能力。
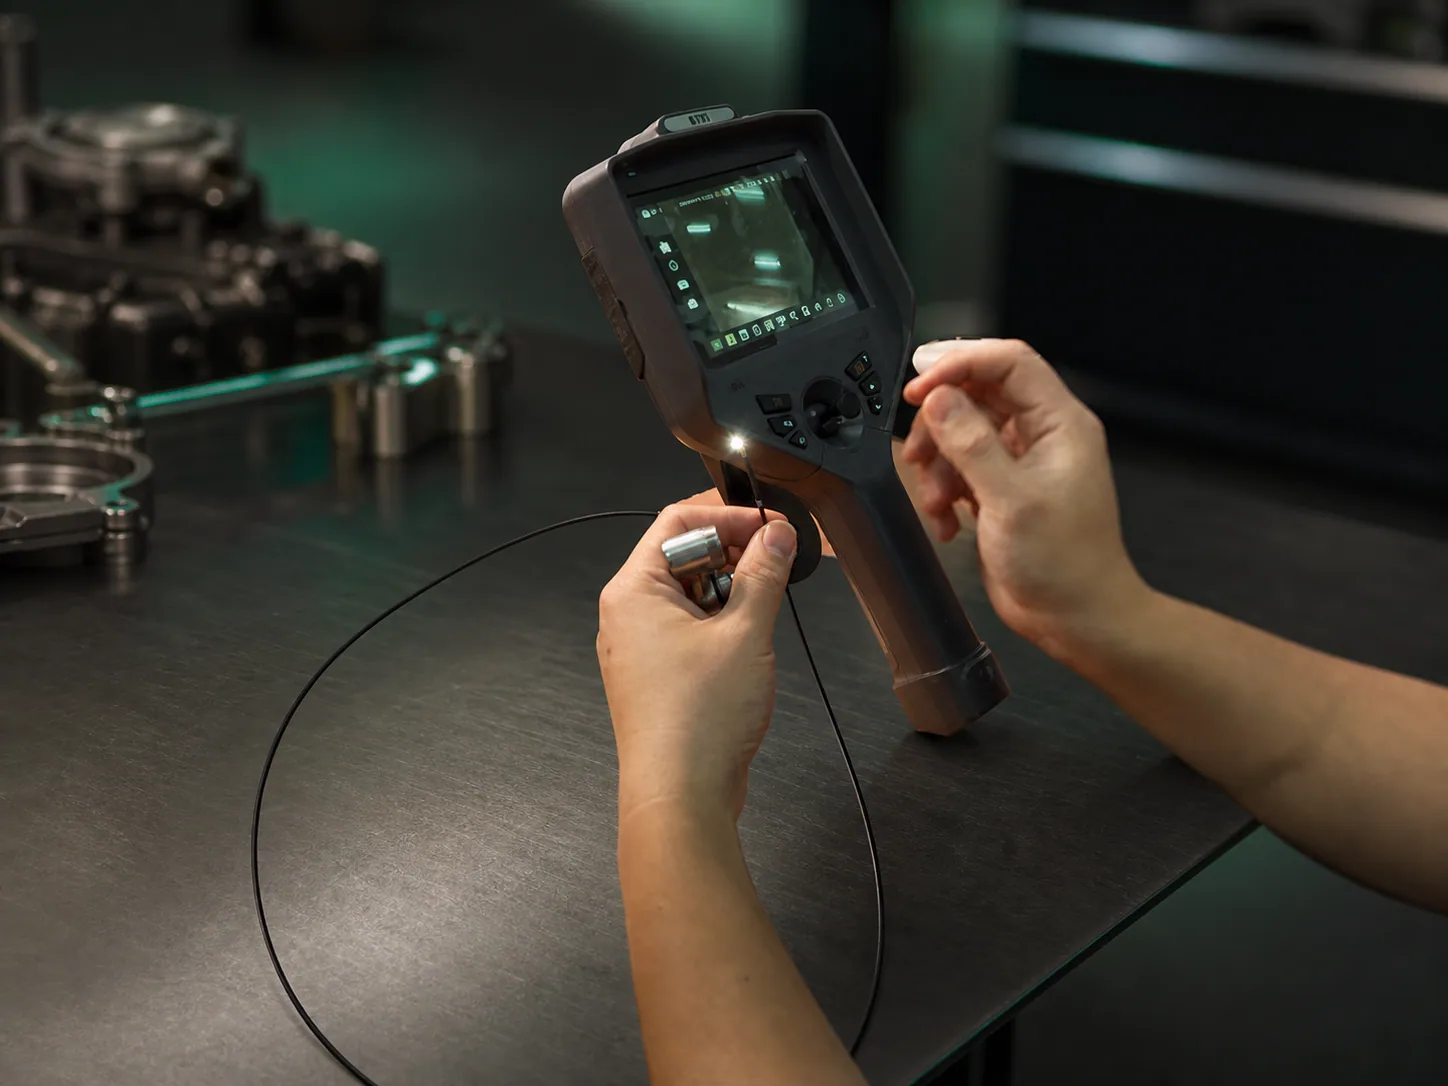
本文依宇創現有 EHX PRO 與 PMAX 配置資料及工業內視鏡選型原則整理。實際探頭外徑、硬段、景深、轉向及耐環境能力須以完整型號、原廠文件與實樣測試確認。
常見問題
探頭直徑選型常見問題
2.2mm探頭可以直接通過2.2mm孔嗎?
不能只看名義尺寸,還要保留公差並考慮毛邊、孔道直線度、硬段、摩擦與安全退出空間。
探頭越細,畫面一定越好嗎?
不一定。尺寸、光學、照明、工作距離和耐用性是不同條件,應以實際目標確認可辨識程度。
應該帶什麼來做測試?
優先帶最難孔位的代表性零件、圖面、已知缺陷樣品與清潔後狀態,並說明最後要做什麼判定。