半導體潔淨檢查專題
半導體表面 Particle 如何檢查?白光與 UV-A 巡檢流程
從零件進料、組裝、設備 PM 到復機前確認,先找出可疑污染位置,再決定清潔、複查或進一步量測。
本篇內容
半導體設備與零件表面的 Particle(微粒)可能包含粉塵、纖維或加工殘屑。檢查前應先確認目的:找出可疑污染的位置、量測粒子數量,或分析污染成分,所需的方法各不相同。
本文聚焦進料、組裝及設備 PM 清潔後的表面巡檢,說明如何使用白光與 UV-A 定位可疑污染、記錄位置並進行清潔複查。PDL-II 可輔助目視觀察;需要精確粒徑、數量或成分資料時,仍須使用對應的量測與分析方法。
不同工具,回答不同層次的問題
PDL-II 適合快速定位;需要形成正式數據或追查來源時,仍要把結果交給對應的量測與分析方法。
| 方法 | 主要回答 | 適合時機 |
|---|---|---|
| 白光/UV-A 巡檢 | 可疑污染位於哪裡、清潔前後是否仍可見 | 進料、組裝、PM 後複查與取樣前定位 |
| 黃光/綠光檢測燈 | 平坦反光表面的 Particle、刮痕、指紋或條紋是否形成高對比 | Wafer、Panel、Mask、石英與玻璃的人工表面複判 |
| 空氣粒子計數 | 指定採樣位置的懸浮粒子濃度 | 環境監控與潔淨室空氣分類 |
| 表面粒子量測 | 指定表面上的粒子數量或分布 | 需要定量驗證與趨勢管理 |
| 取樣與成分分析 | 可疑污染可能由什麼物質構成 | 根因分析、重複異常與製程追查 |
半導體供應鏈為什麼需要表面 Particle 巡檢?
半導體設備由大量金屬零件、治具、密封件與搬送模組組成。污染可能在加工、包裝、運輸、拆裝或擦拭時進入系統;金屬反光、表面紋理和狹窄結構,又會讓細小異物融入背景。目視巡檢的價值,是在污染進入下一製程前,先把位置找出來。
- 進料檢驗
- 拆封後確認精密加工件、治具與模組表面,避免包材纖維、加工殘屑或擦拭痕跡直接進入組裝。
- 組裝前確認
- 檢查螺絲孔、溝槽、密封面與接合處,讓後續發現異常時仍能區分來料、組裝與製程污染。
- PM 清潔複查
- 沿 Load Port、EFEM、Robot Arm、End Effector 與 Process Module 周邊確認清潔前後差異。
- 復機或出貨前
- 依同一照明條件留下最後目視紀錄,作為是否清潔、取樣或交由量測設備確認的依據。
巡檢的第一步不是證明「完全乾淨」,而是先找出值得再次處理或分析的位置。
紫光、綠光與黃光,看到的是同一種 Particle 嗎?
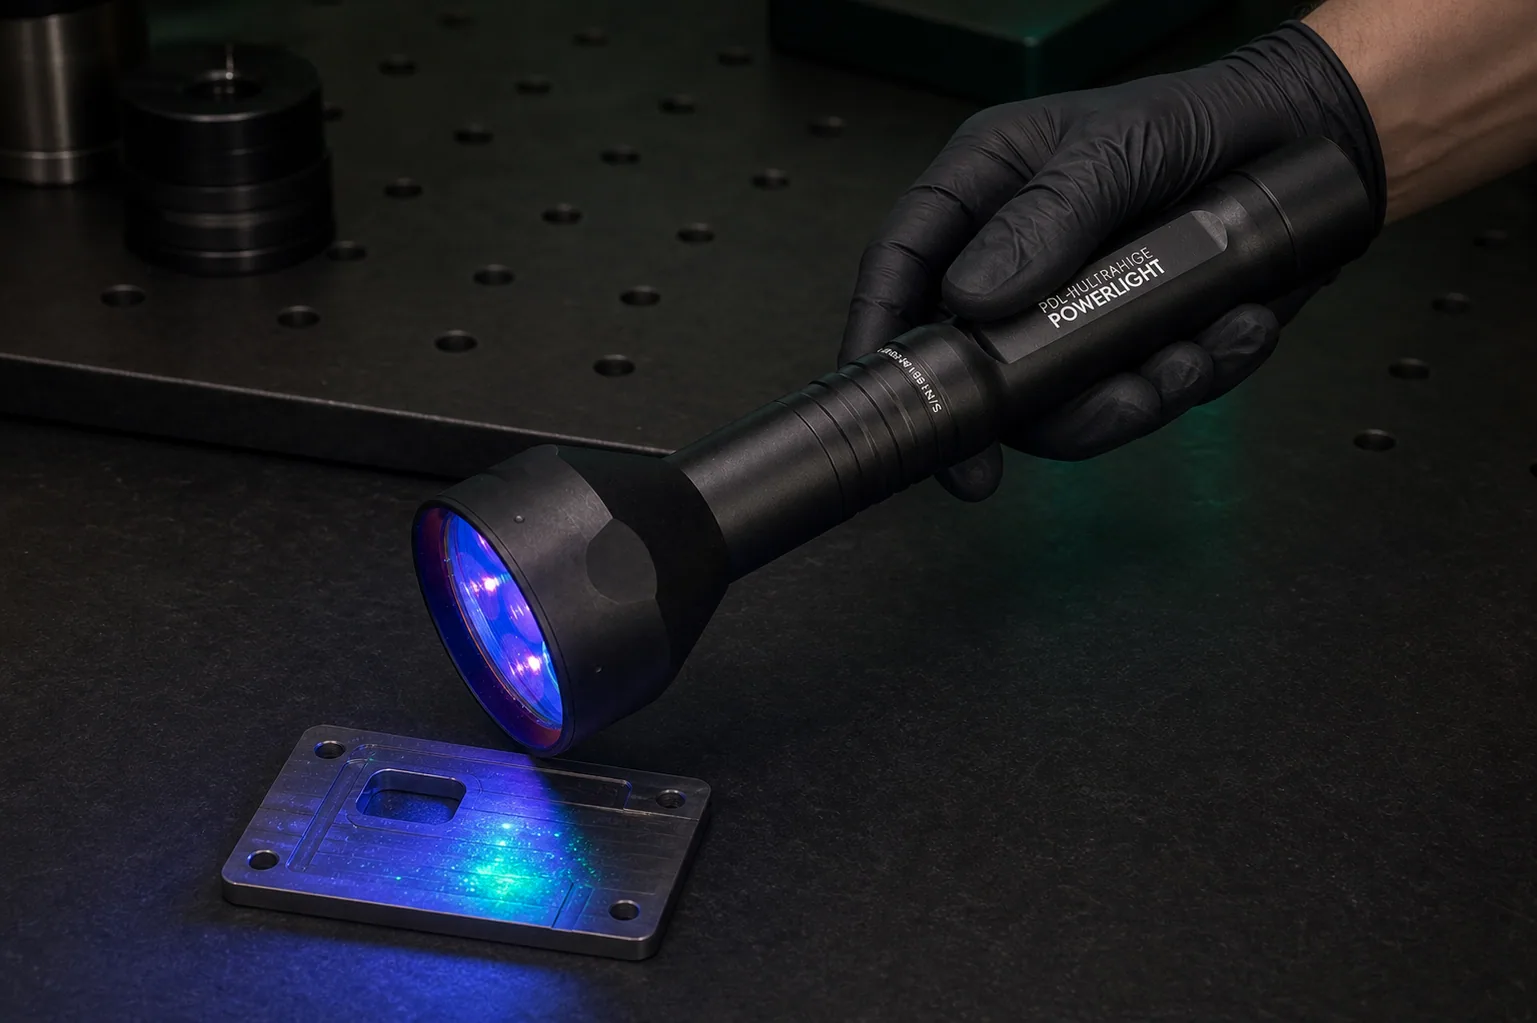
不是光的顏色不同,就只是畫面顏色不同。粒子是否看得見,取決於光源波長、照度、光束方向、表面反射及粒子本身是否會螢光。PDL-II 配置的是 365 nm UV-A 與 6500 K 白光;依原廠約略目視資料,UV-A 模式可輔助觀察約 10–50 µm 的粒子,強白光模式約為 2–10 µm。這些數字不是保證檢出極限,也不能直接套用到其他光源。
PDL-II 沒有黃光或綠光模式。若既有製程使用其他波段照明,應用同一工件與已知異常比較可見效果,再決定是否加入 UV-A;不能只憑光的顏色推論哪一種較適合。
把巡檢變成一套可以重複的流程
真正影響判讀的,不只是哪一支燈。照射距離、角度、環境光、掃描速度與表面材質改變,看到的結果也會跟著改變。因此每次檢查都應留下最基本的條件紀錄。
定義檢查點
把進料件、組裝區、Load Port、EFEM、搬送路徑、腔體周邊與拆卸零件分段列入檢查表。
固定方向
用相近距離、角度與速度掃描,相鄰區域保留重疊,避免移動時留下死角。
標記異常
記錄位置、光源模式與表面材質,必要時以同一方向拍攝清潔前影像。
清潔複查
在相同條件回到原位置;若反覆出現,再追查耗材、潤滑劑、密封件或搬送路徑。
應用情境
從進料到復機,建立同一條表面檢查路徑
Particle 最後可能出現在晶圓端,但來源也可能是進料、包裝、組裝工具或設備維護。
進料時先檢查拆封後的精密零件、密封面與治具;組裝及 PM 後,再沿晶圓進入設備的路徑查看 Load Port、EFEM、Robot End Effector 與 Process Module 周邊。白光先確認輪廓、刮痕與不發螢光的異物,UV-A 再尋找螢光纖維或殘留。發現可疑點後局部清潔,並回到原位置複查。
若可疑污染持續出現,下一步不是增加照射時間,而是取樣並交由適當的粒子或成分分析方法確認來源。
Table Holder 讓小型零件可以用雙手檢查
檢查小型零件時,一手持燈、一手翻轉工件,很難同時維持照射方向與操作穩定。新款 PDL-II Table Holder 可放置於桌面,也能以支架固定在桌邊,讓燈具維持所需的高度與角度;組裝後最高約 450 mm,Table Holder 本體約 1.5 kg,適合建立進料或 PM 零件的固定檢查位置。
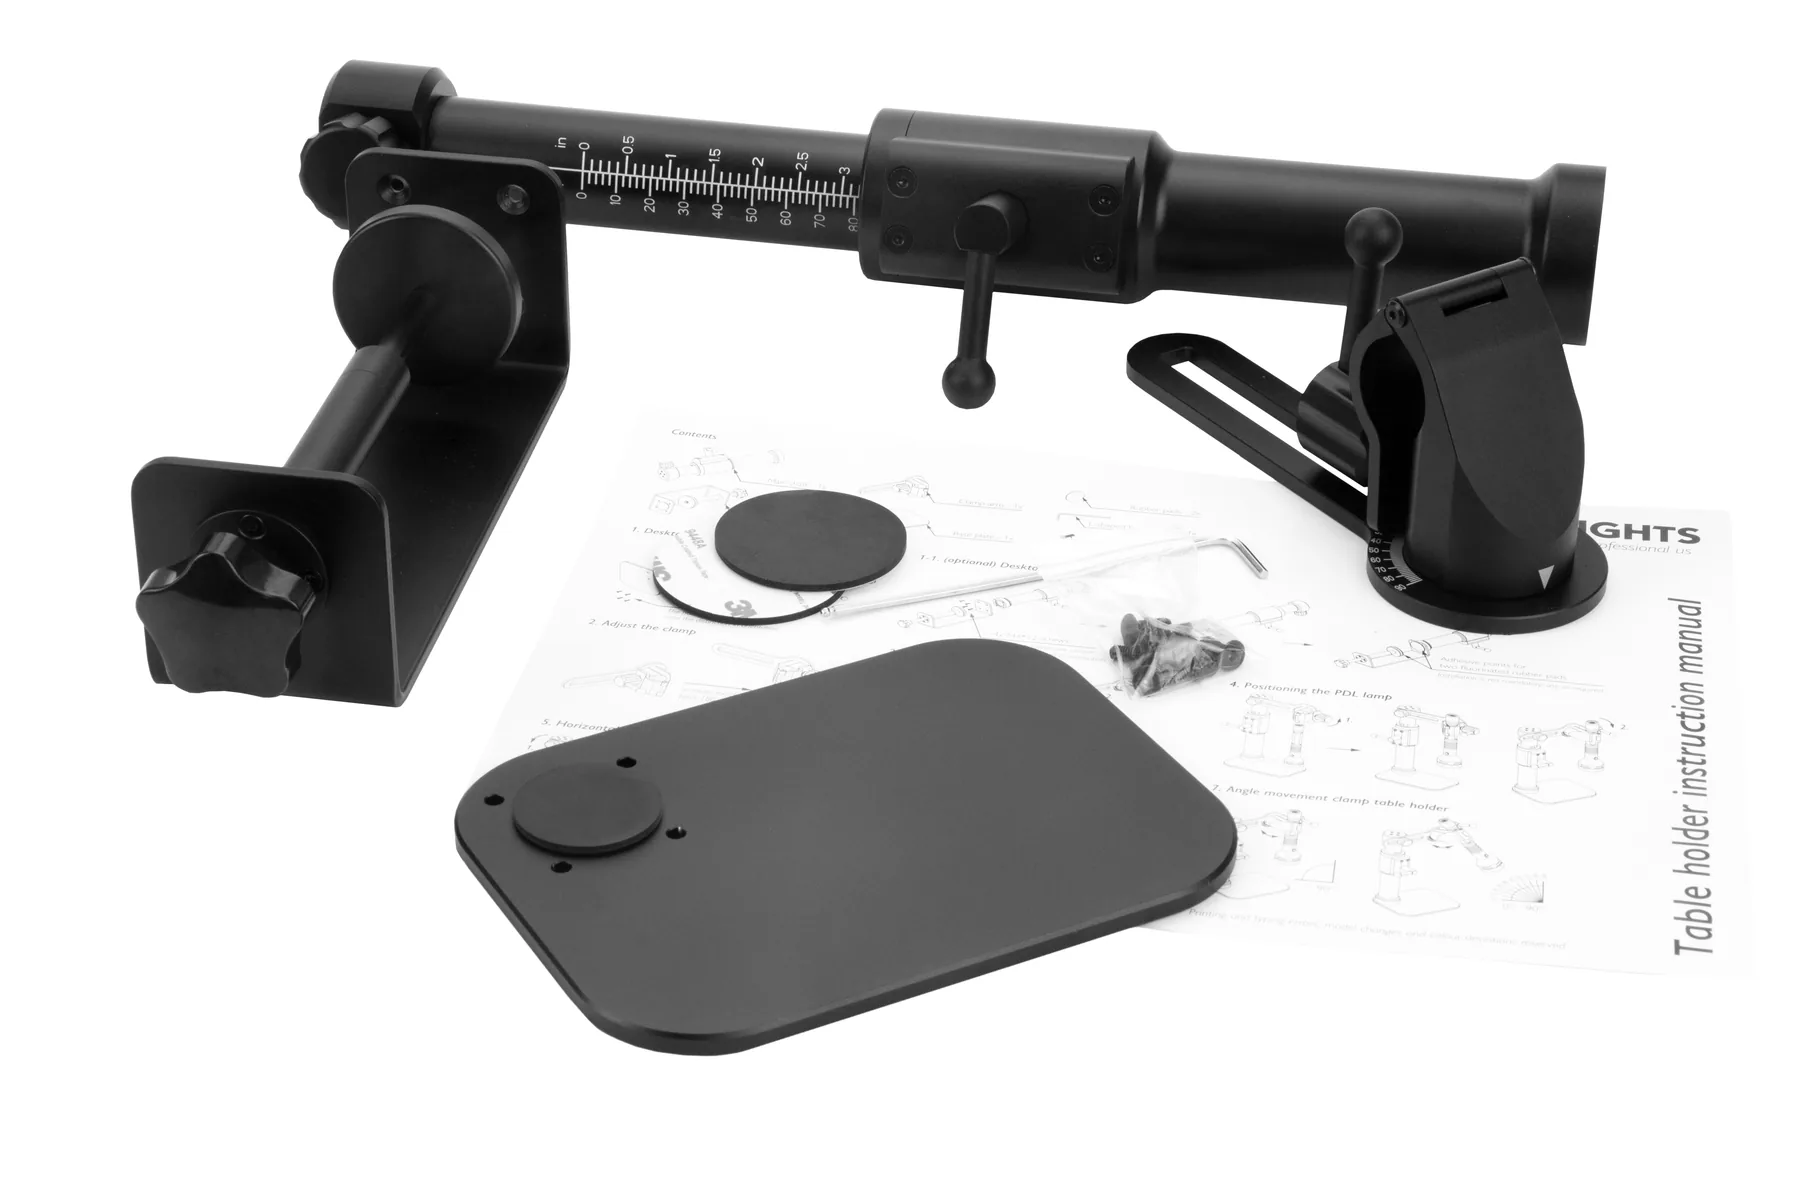
Table Holder 不會讓目視巡檢變成定量量測;它解決的是操作條件容易變動的問題,使小型零件的清潔前後比較更容易重複。
ISO 管的是哪一層?不要把目視巡檢寫成認證
不是所有污染都會在 365 nm UV-A 下產生明顯螢光;不同材質也可能具有背景螢光、反射或表面紋理。巡檢結果必須結合已知乾淨樣、污染樣與現場程序判讀。
ISO 14644-1 分級的是潔淨室空氣中的懸浮粒子濃度;ISO 14644-9 才是固體表面的粒子潔淨度評估框架。ISO 3059 規範滲透與磁粉檢測的觀察條件,可用來理解 UV-A 輻照與環境可見光必須受控,但它不是半導體 Particle 的允收標準。
因此 PDL-II 不能單獨判定 Particle 的精確粒徑、數量、化學成分、潔淨室等級或零件是否放行。需要形成正式數據時,仍應使用品質系統核准的空氣粒子計數、表面粒子量測、取樣或成分分析方法。
建立巡檢工作站
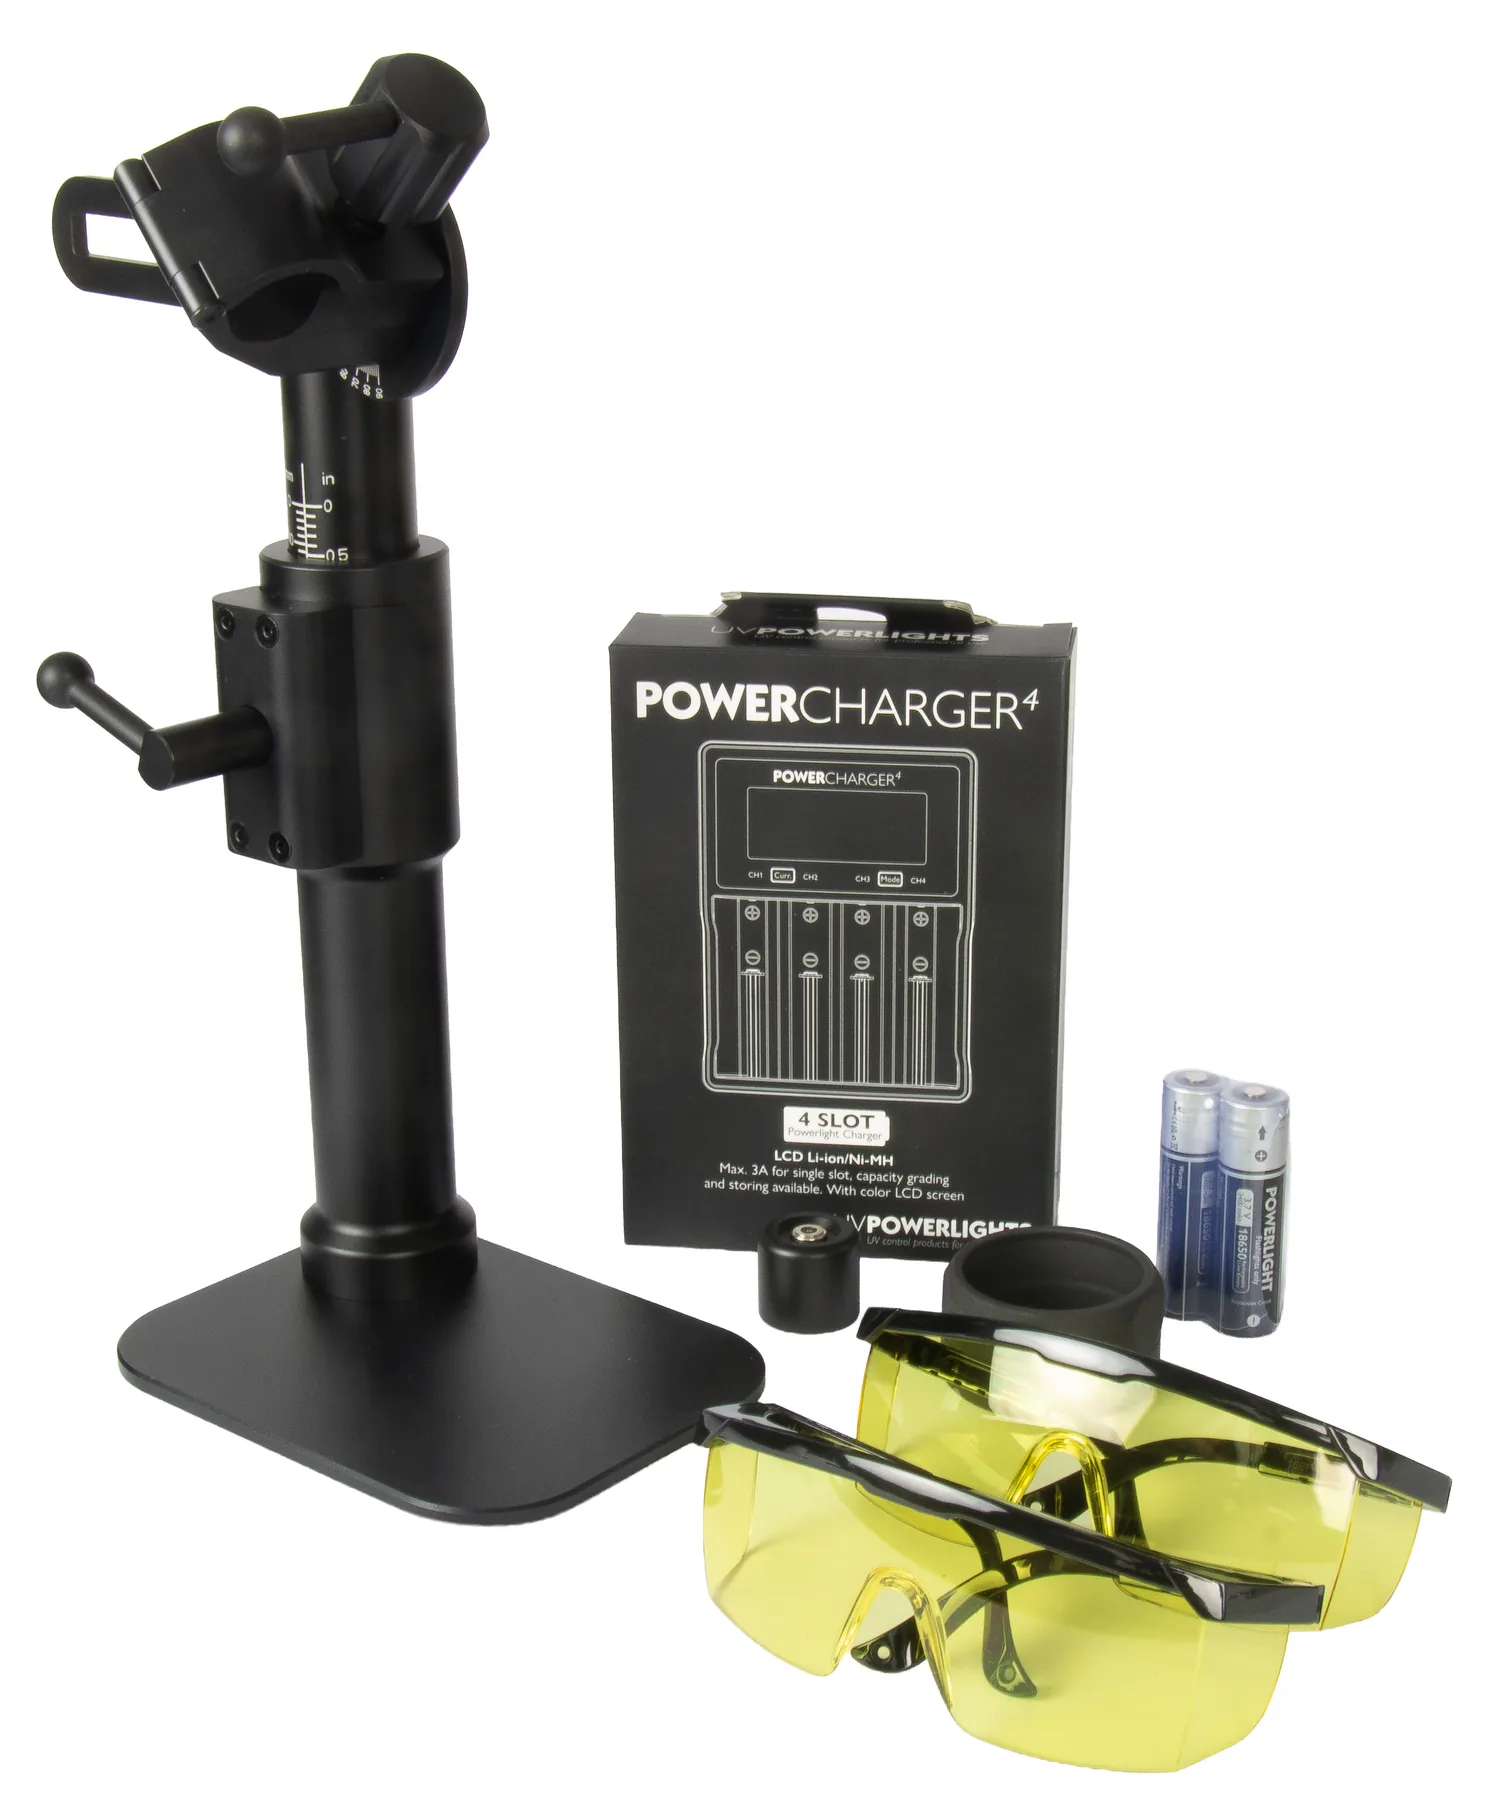
從手持巡查,到固定式零件檢查
手持 PDL-II 適合沿設備與搬送路徑快速巡查;Table Holder 則適合在工作桌上檢查拆卸零件。兩種使用方式可放進同一套 PM 後表面檢查流程。
常見問題
關於半導體表面 Particle 巡檢
UV-A 可以看見所有 Particle 嗎?
不能。UV-A主要協助顯現會產生螢光反應的纖維、有機殘留或污染物;其他異物仍需搭配白光、斜射觀察或正式量測。
看到螢光亮點就代表零件不合格嗎?
不一定。亮點表示出現可疑反應,是否不合格仍應依位置、污染風險、取樣結果與客戶品質程序判定。
PDL-II 可以取代空氣粒子計數器嗎?
不能。空氣粒子計數器量測懸浮粒子濃度;PDL-II用於表面污染的目視定位與初步複查,兩者目的不同。
PDL-II 可以看見多小的 Particle?
依原廠提供的約略目視資料,UV-A 模式約用於 10–50 µm,強白光模式約用於 2–10 µm 的可視化輔助。實際結果會受粒子材質、表面、距離、角度、環境光與觀察者影響,不能當成保證檢出極限。
黃光、綠光與 UV-A 檢測燈有什麼不同?
PDL-II 提供 UV-A 與白光,不包含黃光、綠光。其他照明是否適合,應核對其原廠用途並用實際表面比較;本頁不將不同波段視為可直接互換的檢查工具。
Table Holder 最適合哪些工作?
適合需要雙手翻轉、清潔或比較的小型精密零件,並協助維持較一致的照射高度與角度。