工業 CT 檢測專題
微米/奈米 CT 選型解析度之外還要看什麼?
選 CT 時,工件放不放得進去、材料能否穿透,以及想看的缺陷有多小,都要一起確認。本文說明解析度、視野與掃描工時的取捨。
本篇內容
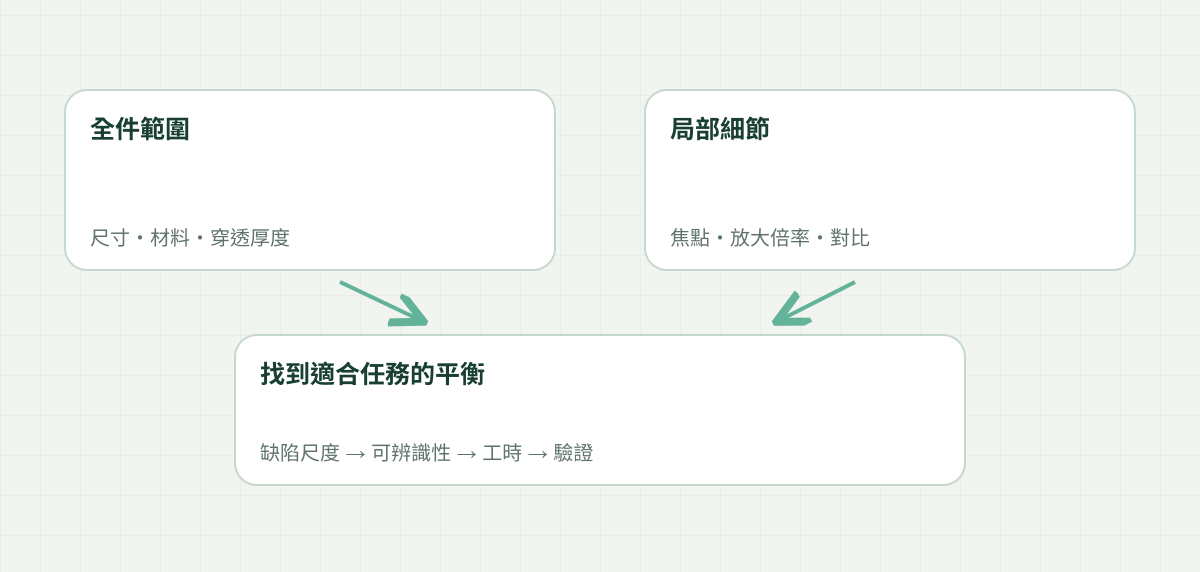
選 CT 時,除了最小的 µm 數字,也請把工件尺寸和要找的缺陷大小放在一起看。小樣品測得的最佳解析度,不一定能在整個大工件上達成。
先分清楚三個容易混用的指標
體素尺寸
三維資料中取樣單元的大小,與掃描幾何及重建設定有關。
空間解析度
實際能分開辨識的細節能力;還受到焦點、探測器、運動與雜訊影響。
量測精度
尺寸結果與真值接近的程度,需要校準、方法及不確定度支撐。
試掃時請確認目標缺陷在需要的視野下是否看得清楚。
放大倍率、視野與穿透能力一起評估
提高幾何放大倍率,通常需要將工件移近射線源,這會受到工件外形、旋轉包絡及治具限制。視野變小後,可能需要局部掃描或其他採集策略,因此不能把小樣品的最佳細節直接套用到全件。
射線能量需要配合材料與穿透厚度;提高穿透能力也不代表所有微小細節都會更清楚。焦點、功率、對比、濾片與曝光時間之間,需要按任務平衡。
以需求對照設備方向
| 優先需求 | 可先討論的方向 | 仍需確認 |
|---|---|---|
| 中小零件、緊湊工作站 | EasyTom S 微米 CT | 尺寸、負載、材料及缺陷可辨識性 |
| 整體結構與局部微細結構 | EasyTom L 微米/奈米配置 | 兩種配置各自的範圍、負載與切換流程 |
| 更大工件與治具空間 | EasyTom XL 或其他適合平台 | 旋轉範圍、場地、穿透路徑及影像品質 |
| 高度客製的研究配置 | EasyTom B 實驗室系統 | 屏蔽室、裝置相容性與實驗操作 |
| 重複尺寸量測或生產檢測 | Metrology/FAB 方向 | 校準、節拍、判定與系統整合 |
選定可能合適的系列後,仍需用代表性樣品確認畫面與工時。
安排樣品評估時,看完整流程
- 使用代表性良品與已知異常樣品,並保留真實材質組合及厚度。
- 將目標區域、最小關注缺陷與判定標準寫清楚。
- 記錄上料、掃描、重建、分析及報告各階段工時。
- 比較重複掃描與不同操作者結果,確認方法穩定性。
- 確認資料量、分析授權、環境與維護需求,再定義採購配置。
一份可以直接用來討論的需求摘要
工件:___;材質/最大厚度:___;外形/重量:___。目標缺陷:___;關鍵區域:___;需要的輸出:切片/定位/尺寸/分布/CAD 比對。檢測頻率與可接受工時:___。
若尚未知道缺陷尺度,可先提供照片、CAD 或歷史失效樣品的描述。敏感設計資料可先確認交流範圍,再安排後續討論。
資料來源與閱讀說明
- RX Solutions 高精度工業 CT 產品手冊(瑞埃德,202608 版)|印刷第 5–6、11–14、17 頁
- RX Solutions 幾何與量測應用 ↗
UCI 宇創整理|。規格與配置依所列版本說明;實際供應與檢測能力需按樣品和配置確認。