工業 CT 檢測專題
從 CT 影像到孔隙、壁厚與 CAD 分析
拿到 CT 報告後,孔隙率、壁厚和彩色偏差圖該怎麼看?先核對分析範圍、材料邊界與配準方式,再比較數值。
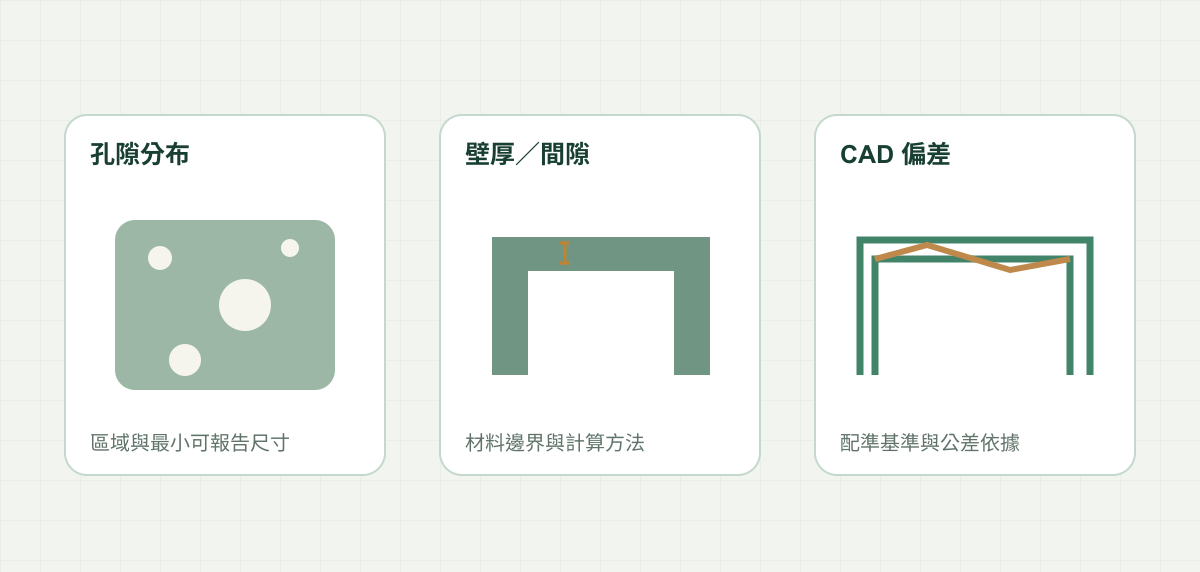
本篇內容
比較兩份孔隙率報告前,先看分析範圍是否相同。一份只算焊接區,另一份算整個零件,兩個百分比就不能直接放在一起比較。壁厚與 CAD 偏差也需要先核對計算方式。
分析前先檢查影像與設定
比較不同批次前,請先核對掃描、重建、去雜訊與表面提取的設定。設定改變,材料邊界和量測結果也可能跟著變。
- 確認關鍵區域的對比、雜訊與偽影是否允許分析。
- 定義材料、空氣及其他組件的分割方式,檢查邊界。
- 建立座標、感興趣區域與必要的 CAD 基準。
- 執行分析並回到原始切片,逐一複核重要結果。
- 記錄方法、限制、圖例及後續確認項目。
報告請保留分析區域、單位、色階和設定,方便下次用相同條件比較。
孔隙分析:先說清楚分母與檢出範圍
總孔隙率、最大孔隙、孔隙數量與孔隙到表面的距離,回答的是不同問題。比較兩批工件前,應固定材料區域、邊界處理與最小可報告尺寸,並確認是否排除開放流道或設計空腔。
- 以切片複核疑似孔隙,避免把雜訊或偽影當成缺陷。
- 說明分析是全件、局部材料,還是特定焊接區。
- 將孔隙位置與功能區連結,而非只看一個總百分比。
壁厚與間隙:量測規則要對準設計
薄壁、內部翅片與接合間隙可以透過三維資料評估,但邊界提取與部分體積效應會影響薄小結構。應先確認採用的厚度計算方法,並避免把幾個體素寬的模糊過渡帶直接當成精確壁厚。
在液冷板中,局部狹窄可能值得進一步確認;其對流量與壓降的影響,仍需與流體測試或適合的工程分析連結。 閱讀液冷板專題 →
CAD 偏差:先配準,再看色階
CAD 比對通常需要選擇基準配準或最佳擬合。不同配準方式會改變偏差呈現,因此應依功能基準、圖面與量測目的決定,並在報告中保留設定。
| 報告欄位 | 為什麼需要 |
|---|---|
| 配準方法與基準 | 讓讀者知道偏差是相對哪一組座標 |
| 色階單位與上下限 | 避免同樣顏色代表不同偏差幅度 |
| 公差與驗收依據 | 色彩圖本身不等於合格/不合格 |
| 表面提取及量測條件 | 使結果可追溯、可重做與可比較 |
報告交付前,核對這四項內容
觀察
哪裡有什麼影像特徵?附上位置、切片與方向。
數值
用了哪個分析區與規則?標明單位與適用限制。
判讀
與驗收依據或已知失效的關聯是什麼?
下一步
需要剖切、氣密、尺寸複驗或製程調整?
資料來源與閱讀說明
- RX Solutions 高精度工業 CT 產品手冊(瑞埃德,202608 版)|印刷第 3–4、15–16 頁
- RX Solutions 材料分析 ↗
- RX Solutions 幾何與量測 ↗
UCI 宇創整理|。規格與配置依所列版本說明;實際供應與檢測能力需按樣品和配置確認。